


Personne ne prévoit de budget pour les fuites. C'est là tout le problème.
L'efficacité énergétique fait l'objet d'un poste budgétaire à part entière. L'acquisition de nouveaux compresseurs s'accompagne d'une analyse de rentabilité incluant un calcul du délai de récupération. Quant aux fuites, elles restent là, à siffler à des fréquences trop élevées pour être perçues, consommant discrètement entre un cinquième et un tiers de toute la production du compresseur. Comme elles n'apparaissent sur aucune facture, elles ne figurent jamais non plus à l'ordre du jour des réunions.
C'est alors que quelqu'un fait le calcul pour la première fois. Un trou de 3 mm, assez petit pour être recouvert du bout du doigt, peut coûter chaque année plus cher qu'un véritable budget d'entretien. Cet article présente ce calcul, ainsi que la marche à suivre pour détecter vous-même les fuites à l'aide du matériel dont vous disposez déjà.
Le calcul que presque personne ne fait
Voici le calcul, et c'est plus simple qu'on ne le pense.
Première étape : déterminer la quantité d'air perdue par un trou. À environ 7 bars, le débit dans un orifice circulaire se calcule à peu près comme suit :
| Diamètre du trou | Débit de fuite approximatif (à l'air libre) |
|---|---|
| 1 mm | ~1,3 L/s (0,08 m³/min) |
| 2 mm | environ 5 L/s (0,3 m³/min) |
| 3 mm | environ 12 L/s (0,7 m³/min) |
| 5 mm | environ 33 L/s (2,0 m³/min) |
Remarquez la forme de cette progression. Elle est proportionnelle à l'aire : ainsi, doubler le diamètre du trou quadruple la perte. Un trou légèrement plus grand entraîne une perte bien plus importante que ce que le terme “ légèrement ” laisse entendre.
Deuxième étape : transformer l'air en kilowatts. La production d'air comprimé à 7 bars nécessite environ 6 à 7,5 kW de puissance électrique par m³/min fourni, en fonction du rendement de la machine et de son état d'entretien. Comptez 7 kW par m³/min à titre indicatif. Les groupes plus anciens ou mal entretenus consomment davantage.
Troisième étape : multiplier par le nombre d'heures et le tarif.
Coût annuel ≈ débit de fuite (m³/min) × puissance spécifique (kW par m³/min) × nombre d'heures de fonctionnement × prix de l'électricité
Passez le trou de 3 mm à travers. Débit de fuite : 0,7 m³/min, puissance spécifique : 7 kW, installation standard fonctionnant en deux équipes à raison de 6 000 heures par an, électricité à $0,12 par kWh :
0,7 × 7 × 6 000 × 0,12 = $3 528 par an. Une usine fonctionnant en deux équipes, rien d'extraordinaire. Et tout ça pour un petit trou que l'on peut cacher sous son pouce.
Transposons cela à la réalité. Les programmes liés à l'air comprimé menés par les fournisseurs d'énergie en Europe et en Amérique du Nord ont montré à maintes reprises que les usines qui ne gèrent pas leurs fuites perdent 20–301 TP3T de production totale d'air comprimé aux fuites. Prenons l’exemple d’une installation équipée d’un compresseur de 90 kW fonctionnant 6 000 heures par an : cela représente 540 000 kWh d’énergie consommée par an, dont la part due aux fuites, à 20%, s’élève à environ 108 000 kWh. À raison de $0,12/kWh, cela représente environ $13 000 par an dans l'air que personne n'utilisait. Chaque année, jusqu'à ce que quelqu'un parcoure la ligne avec un peu de solution savonneuse.
Nous avons vu des versions à plus petite échelle de cette situation se produire des dizaines de fois. La réaction est toujours la même : une petite pause, le temps que l'on prenne la mesure de la situation.
Pourquoi les fuites se multiplient-elles au lieu de rester au même endroit ?
Il y a deux mécanismes qu’il est bon de connaître, car ils expliquent pourquoi l’argument “ nous avons colmaté les fuites l’année dernière ” ne tient pas la route.
Les fuites s'aggravent. Un petit trou dans un raccord fileté s'agrandit. Les vibrations desserrent les raccords. L'humidité présente dans la conduite provoque la corrosion de tous les éléments situés en aval d'un sécheur qui ne fonctionne pas correctement. Une fuite non maîtrisée, qui commence à 1 mm, atteint sans peine 3 mm en l'espace de quelques années.
Une pression plus élevée permet de faire passer davantage. Le débit de fuite augmente avec la pression du système, de manière à peu près linéaire, voire parfois davantage. Cela signifie que la solution classique pour remédier à la faiblesse des outils, qui consiste à augmenter légèrement la valeur de consigne, accroît à la fois les fuites et les coûts énergétiques. Si vous résolvez le problème de performance des outils en jouant sur la pression plutôt qu’en corrigeant l’obstacle, vous avez construit une machine qui génère des fuites.
Il existe un troisième facteur, plus subtil. Dès lors qu’une conduite présente des fuites audibles, les gens cessent de les entendre. Les nouveaux employés ne les perçoivent même plus comme anormales. Il s’agit là d’un comportement humain normal, et non d’une négligence — et c’est pourquoi la réparation doit s’inscrire dans un programme planifié plutôt que dans le cadre d’une intervention ponctuelle et héroïque menée pendant le week-end.
Où se cachent réellement les fuites ?
Par ordre de fréquence approximative :
- Raccords rapides, qui est de loin la cause la plus fréquente de ce problème. Surtout les modèles bon marché, et en particulier lorsque le tuyau traîne sur le sol.
- Raccords filetés et raccords à vis, là où les vibrations s'ajoutent à un montage défectueux et à l'usure due au temps.
- Évacuations des condensats. Des purgeurs à flotteur qui restent ouverts, des purgeurs manuels laissés entrouverts, des purgeurs électroniques hors service depuis des mois. Un purgeur bloqué en position ouverte peut constituer la plus importante fuite de toute l'usine.
- Régulateurs et cuves de filtre, là où les joints se durcissent, les joints toriques s'aplatissent et les cuves se fissurent.
- Le tuyau flexible lui-même, présentant des petits trous dus à l'abrasion, notamment aux endroits où il frotte contre le châssis d'une machine.
- Joints de bride et joints de boîtier de filtre.
- Corps d'électrovannes et membranes d'actionneurs sur des équipements automatisés.
- La salle des compresseurs proprement dite, avec des soupapes de décharge, des fuites au niveau des soupapes de sécurité et des canalisations mal fixées.
- Instruments et jauges, insignifiants pris individuellement et ridicules pris dans leur ensemble.
Une remarque pratique tirée de l'expérience : les fuites les plus importantes sont souvent pas là où l’on regarde en premier. Les découvertes vraiment intéressantes sont généralement un drain bloqué en position ouverte ou un collecteur fissuré à l’intérieur d’une armoire de machine, deux éléments que l’oreille ne perçoit absolument pas.
Réaliser un audit en ne disposant que du compresseur et d'une horloge
Vous pouvez obtenir une valeur fiable du courant de fuite total sans avoir à acheter quoi que ce soit. Il s'agit du test de décroissance après mise hors tension, qui dure environ une demi-heure.
Préparez-vous. Choisissez un moment où l'usine n'utilise réellement pas d'air, ou lorsque vous pouvez vous organiser pour que tout soit mis hors tension. Notez que cela inclut les équipements qui utilisent de l'air de manière intermittente : les machines d'emballage à commande pneumatique, les vannes de purge, ainsi que tout appareil fonctionnant avec une minuterie.
Enregistrer. Lorsque le système est à sa pression de service normale et que tous les équipements consommant de l'air sont à l'arrêt, fermez la vanne isolant le réseau de distribution du compresseur et du réservoir. Lancez le chronométrage.
Mesure. Notez le temps nécessaire pour que la pression du système redescende à une valeur inférieure choisie, par exemple de 7,0 bars à 6,0 bars. Répétez l'essai une ou deux fois ; si les temps varient considérablement, cela signifie qu'un élément continuait à aspirer de l'air et que l'essai n'est pas valable.
Convertir. À titre d'approximation, le pourcentage de fuite est le suivant :
Fuite % ≈ (perte de charge en bar ÷ nombre de minutes écoulées) × (volume du système en m³ ÷ pression absolue initiale en bar) × 100
La seule chose que les gens comprennent mal, c'est volume système. Ce n'est pas seulement le récepteur — c'est le récepteur plus chaque mètre de tuyau, auxquels s'ajoute le volume à l'intérieur des sécheurs, des filtres et des refroidisseurs finaux. Si vous ne le connaissez pas, calculez-le à partir des dimensions des conduites, ou faites une estimation prudente et considérez le résultat comme une limite supérieure des fuites. Toute installation utilisant des unités monoblocs montées sur réservoir dispose déjà d'un chiffre connu ; une unité comme la Compresseur à piston de 7,5 HP équipé d'un réservoir de 80 gallons apporte exactement ce volume de réservoir.
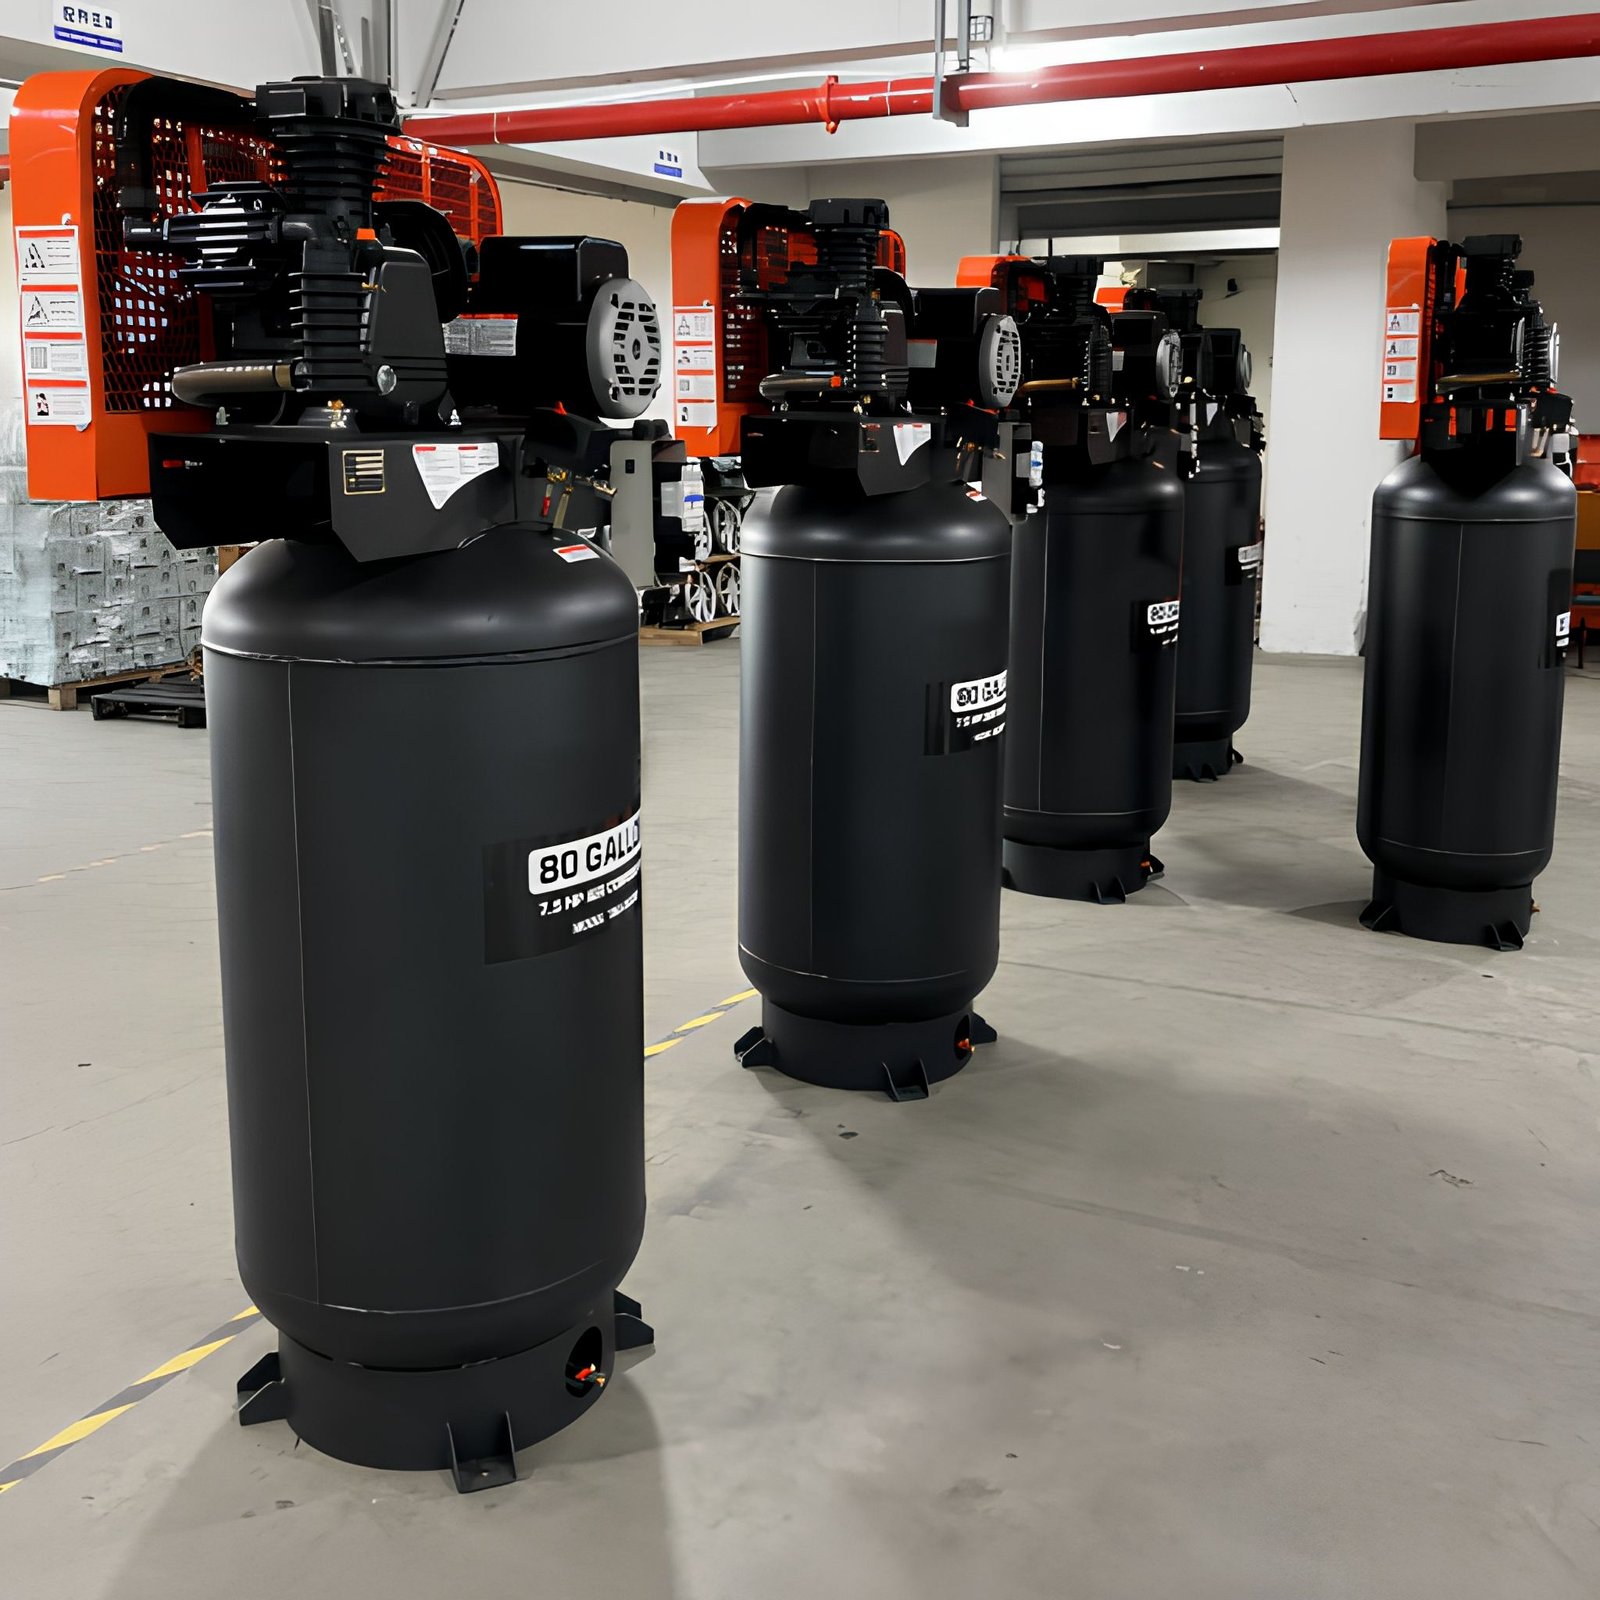
Exemple concret : volume du système (tuyauterie et réservoir) de 3 m³, chute de pression de 7 bar(g) à 6 bar(g) — soit 1 bar — en 4 minutes, à partir d’une pression d’environ 8 bar absolus :
(1 ÷ 4) × (3 ÷ 8) × 100 ≈ Fuite 9.4%
Faites cela en dehors des heures de travail, puis recommencez sur le même système trois mois plus tard, et vous obtiendrez une véritable courbe de tendance, bien plus significative qu’un chiffre isolé. Toute valeur supérieure à environ 10% mérite votre attention ; les installations qui gèrent réellement leur air se situent généralement bien en dessous de 5%.
Si vous recherchez davantage de précision, ou si l’usine ne peut pas être arrêtée, un détecteur de fuites à ultrasons change la donne : il permet de détecter des fuites situées à une distance de 8 à 10 mètres dans une usine bruyante, y compris les plus petites qui ne sont jamais détectées lors d’un test de décroissance. La plupart des distributeurs les proposent en location. Honnêtement, si votre puissance installée de compresseurs dépasse environ 100 kW, il est difficile de ne pas se laisser convaincre par l'achat d'un tel appareil.
Transformer les constatations en réparations
Les repérer, c'est la partie la plus amusante. C'est quand il s'agit de les corriger que les programmes tombent à l'eau.
Mettez des balises sur tout. Des étiquettes physiques indiquant un numéro et un emplacement, photographiées et consignées dans un registre. Cela peut sembler excessif tant qu’on n’a pas essayé de transmettre vingt constatations à une équipe de maintenance et de voir quinze d’entre elles disparaître comme par enchantement.
Classez par taille, mais tenez compte du niveau de difficulté. Une fuite de 2 mm au niveau d'un raccord accessible est réparée en priorité. Une fuite importante sur une machine de production qui ne peut être arrêtée avant le prochain arrêt de production est programmée — cela ne sert à rien de placer des tâches en tête d'une liste qui ne peuvent physiquement pas être réalisées ce mois-ci.
Suivre l'impact des réparations sur la voie. Refaites le test de dégradation après une série de réparations. C'est en constatant la baisse de ce chiffre que l'on obtient le renouvellement du budget l'année suivante. C'est également le seul moyen de s'assurer que les travaux ont bien été effectués correctement.
Définir un créneau récurrent. Une fois par trimestre ou deux fois par an, c'est la norme. Certaines usines intègrent les contrôles d'étanchéité au même circuit de maintenance préventive que les remplacements de filtres, ce qui est efficace. Même parcours, mais avec une attention différente.
La prochaine fois, achète mieux. Chaque raccord défectueux remplacé par une pièce bon marché identique est synonyme d'une panne future inévitable. Les raccords à haut débit et haut de gamme sont véritablement rentabilisés rien qu'en termes de consommation d'air, sans même tenir compte de l'amélioration des performances au niveau de l'outil.
Les erreurs qui ont relancé les fuites
Une petite liste, tous ces films ont été vus récemment :
- Utiliser de la pâte à joint comme solution de secours. Un produit d'étanchéité appliqué sur un joint qui fuit permet de le masquer pendant un mois. Remplacez le raccord.
- Des mesures de restriction plutôt qu'une enquête. Si l'on serre davantage un raccord qui fuit, cela provoque souvent la rupture du raccord suivant sur la conduite.
- Fermer les vannes à bille à mi-course pour “ réguler le débit ”. Cela n'apporte aucune amélioration concrète en aval ; cela ne fait qu'ajouter une contrainte.
- Sans tenir compte de la salle des compresseurs. C'est le dernier endroit où l'on va regarder, et il est rempli de raccords, de canalisations et de vannes.
- Fonctionnant toute l'année à une pression anormalement élevée pour la saison car une machine en avait besoin en décembre. Il est en effet très courant d'augmenter temporairement le point de consigne et de le laisser ainsi.
- Oublier que les systèmes de vidange automatique existent. Les cinq minutes les plus précieuses de tout cet article consistent peut-être à vérifier que vos vannes électroniques fonctionnent bien et ne sont pas bloquées en position ouverte.
Si votre installation fonctionne dans un environnement chaud et humide, la gestion de l'eau entre en jeu dans tout cela : la combinaison d'un séchoir peu performant et d'un système de drainage insuffisant détériore le réseau de distribution de l'intérieur. Nos remarques sur gestion de la température et de l'humidité couvre ce côté-là.
Un programme de réduction des fuites que vous pourriez lancer ce mois-ci
- Définissez une base de référence. Fais le test de désintégration ce soir, ou demain avant le début de ton service. Note le chiffre.
- Marche avec une solution savonneuse pendant un moment de calme. Notez tout ce que vous trouvez, aussi insignifiant soit-il.
- Journal avec photos et balises. Vingt entrées dans un tableur, c'est toujours mieux que rien.
- Déterminez le top 5 des équipes qui ont leurs chances cette semaine. Ensuite, refaites la mesure. Communiquez les résultats obtenus.
- Vérifiez les deux éléments qui prédominent généralement : les évacuations de condensats et le système de raccordement rapide standardisé dans l'ensemble de l'usine.
- Réserver un audit de suivi avant de terminer celle-ci. C'est l'étape que la plupart des plantes sautent.
- Comparez ces chiffres avec vos données de consommation d'énergie. Si vous souhaitez également avoir une vue d'ensemble, consultez nos guides sur méthodes d'économie d'énergie et techniques d'efficacité énergétique se trouver à côté de celui-ci.
Foire aux questions
Combien coûte une petite fuite d'air si on ne s'en occupe pas ?
D'après le calcul ci-dessus, un seul trou de 1 mm à 7 bars, fonctionnant 6 000 heures par an avec un coût de l'électricité d'environ $0,12/kWh, représente quelques centaines de dollars par an. C'est peu. Le problème, c'est que les usines en comptent rarement un seul : elles en ont des dizaines, et ceux qui comptent sont généralement plus grands que 1 mm.
Quel pourcentage de fuite est acceptable ?
En dessous de 5%, tout est en bon état. Autour de 10%, une révision s'impose. Tout valeur supérieure à 20% indique généralement un élément spécifique négligé plutôt qu'une usure générale. Commencez par vérifier les vidanges et les raccords.
Ai-je besoin d'un équipement coûteux pour détecter les fuites ?
Pour ne pas s'étendre sur le sujet : une solution savonneuse et un test de décroissance permettront d'en détecter beaucoup, en particulier les plus importantes. Les détecteurs à ultrasons sont très efficaces pour repérer les petites fuites et pour travailler dans une usine bruyante ; ils sont rapidement rentabilisés si votre compresseur est de grande taille. Vous pouvez généralement en louer un avant de vous décider.
Est-ce que le fait de colmater les fuites permettra vraiment de réduire sensiblement ma facture d'énergie ?
En général, oui, et souvent plus que prévu, car la plupart des usines se rendent compte en même temps qu'elles peuvent réduire le point de consigne de pression. C'est l'un des rares projets d'amélioration de l'efficacité où les données de mesure viennent véritablement étayer l'analyse de rentabilité.
Le remplacement du compresseur permet-il de remédier aux fuites ?
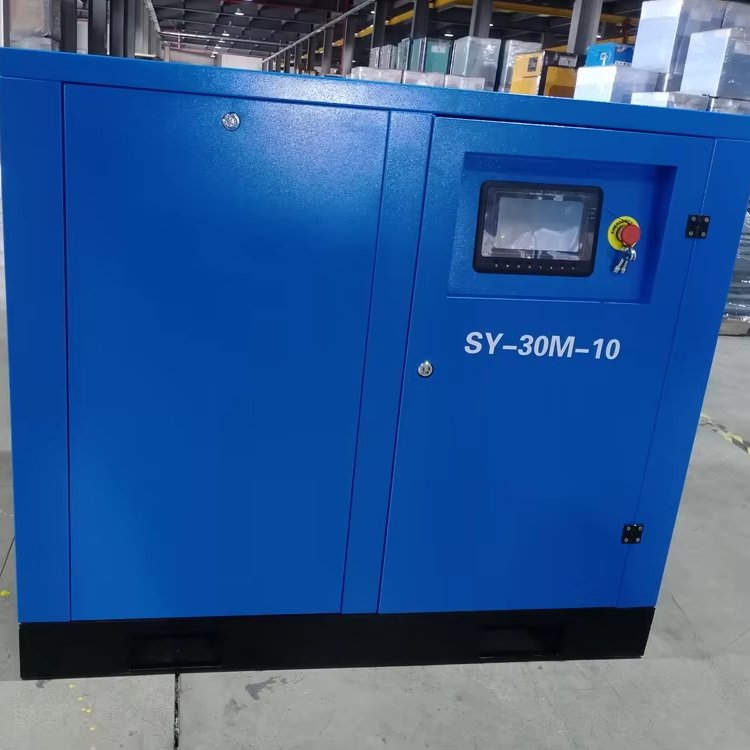
Seulement de manière indirecte. Les nouvelles machines ne résolvent pas le problème de la distribution ; toutefois, si vous devez de toute façon remplacer votre équipement, un modèle à vitesse variable s'adapte mieux à la baisse de la demande à mesure que les fuites sont maîtrisées. Comparez les différentes options dans notre article sur la technologie à fréquence variable et le compresseur à vis VSD 30 HP.
Si votre installation consomme plus de quelques centaines de milliers de kilowattheures par an, cela mérite qu’on en discute. Envoyez-nous la puissance de votre compresseur, son nombre d’heures de fonctionnement et votre tarif via le page de contact et nous allons donner des chiffres approximatifs. En attendant, notre Guide d'entretien des compresseurs à vis vise à garantir l'intégrité de l'autre partie du système.